
เครื่องแมชชีนนิ่งเซ็นเตอร์แบบห้าแกนจะดีพอๆ กับพื้นที่ทำงานที่รองรับเท่านั้น ฟิกซ์เจอร์ที่ขวางโต๊ะหมุนหรือกีดขวางทางเดินของเครื่องตัดจะเปลี่ยนเครื่องจักรห้าแกนให้เป็นเครื่องจักรสามแกน การตัดสินใจ...
อ่านเพิ่มเติม
สามารถติดตั้งแผ่นฐาน Zero-Point โดยตรงบนโต๊ะเครื่อง T-Slot Machine ที่มีอยู่ได้หรือไม่
บทนำ
ในการอัพเกรดอุปกรณ์การผลิตสมัยใหม่ ผู้บังคับบัญชาโรงงานและวิศวกรกระบวนการมักสอบถามเกี่ยวกับโซลูชันการติดตั้งเพิ่มเติมที่ใช้งานได้จริง: สามารถติดตั้งแผ่นฐานจุดศูนย์และระบบฟิกซ์เจอร์แบบเปลี่ยนเร็วบนโต๊ะเครื่อง T-slot มาตรฐานได้หรือไม่ .
โรงงานการผลิตหลายแห่งตั้งใจที่จะยกระดับประสิทธิภาพการจับยึดโดยไม่ต้องซื้อเครื่องมือกลใหม่ ทำให้สามารถเปลี่ยนชิ้นงานได้อย่างรวดเร็วและมีต้นทุนต่ำ ข้อสรุปที่ชัดเจนก็คือการดัดแปลงดังกล่าวนั้น เป็นไปได้ทางเทคนิค . อย่างไรก็ตาม การยึดด้วยสลักเกลียวธรรมดาเพียงอย่างเดียวไม่สามารถรับประกันความมั่นคงในระยะยาวได้ การอัพเกรดทั้งหมดต้องใช้การทำงานที่มีความแม่นยำที่ได้มาตรฐาน และหลีกเลี่ยงข้อผิดพลาดในการก่อสร้างทั่วไป
1. ความเป็นไปได้และการปรับที่แม่นยำของการติดตั้งเพิ่มเติมแบบ Zero-Point ของ T-Slot Table
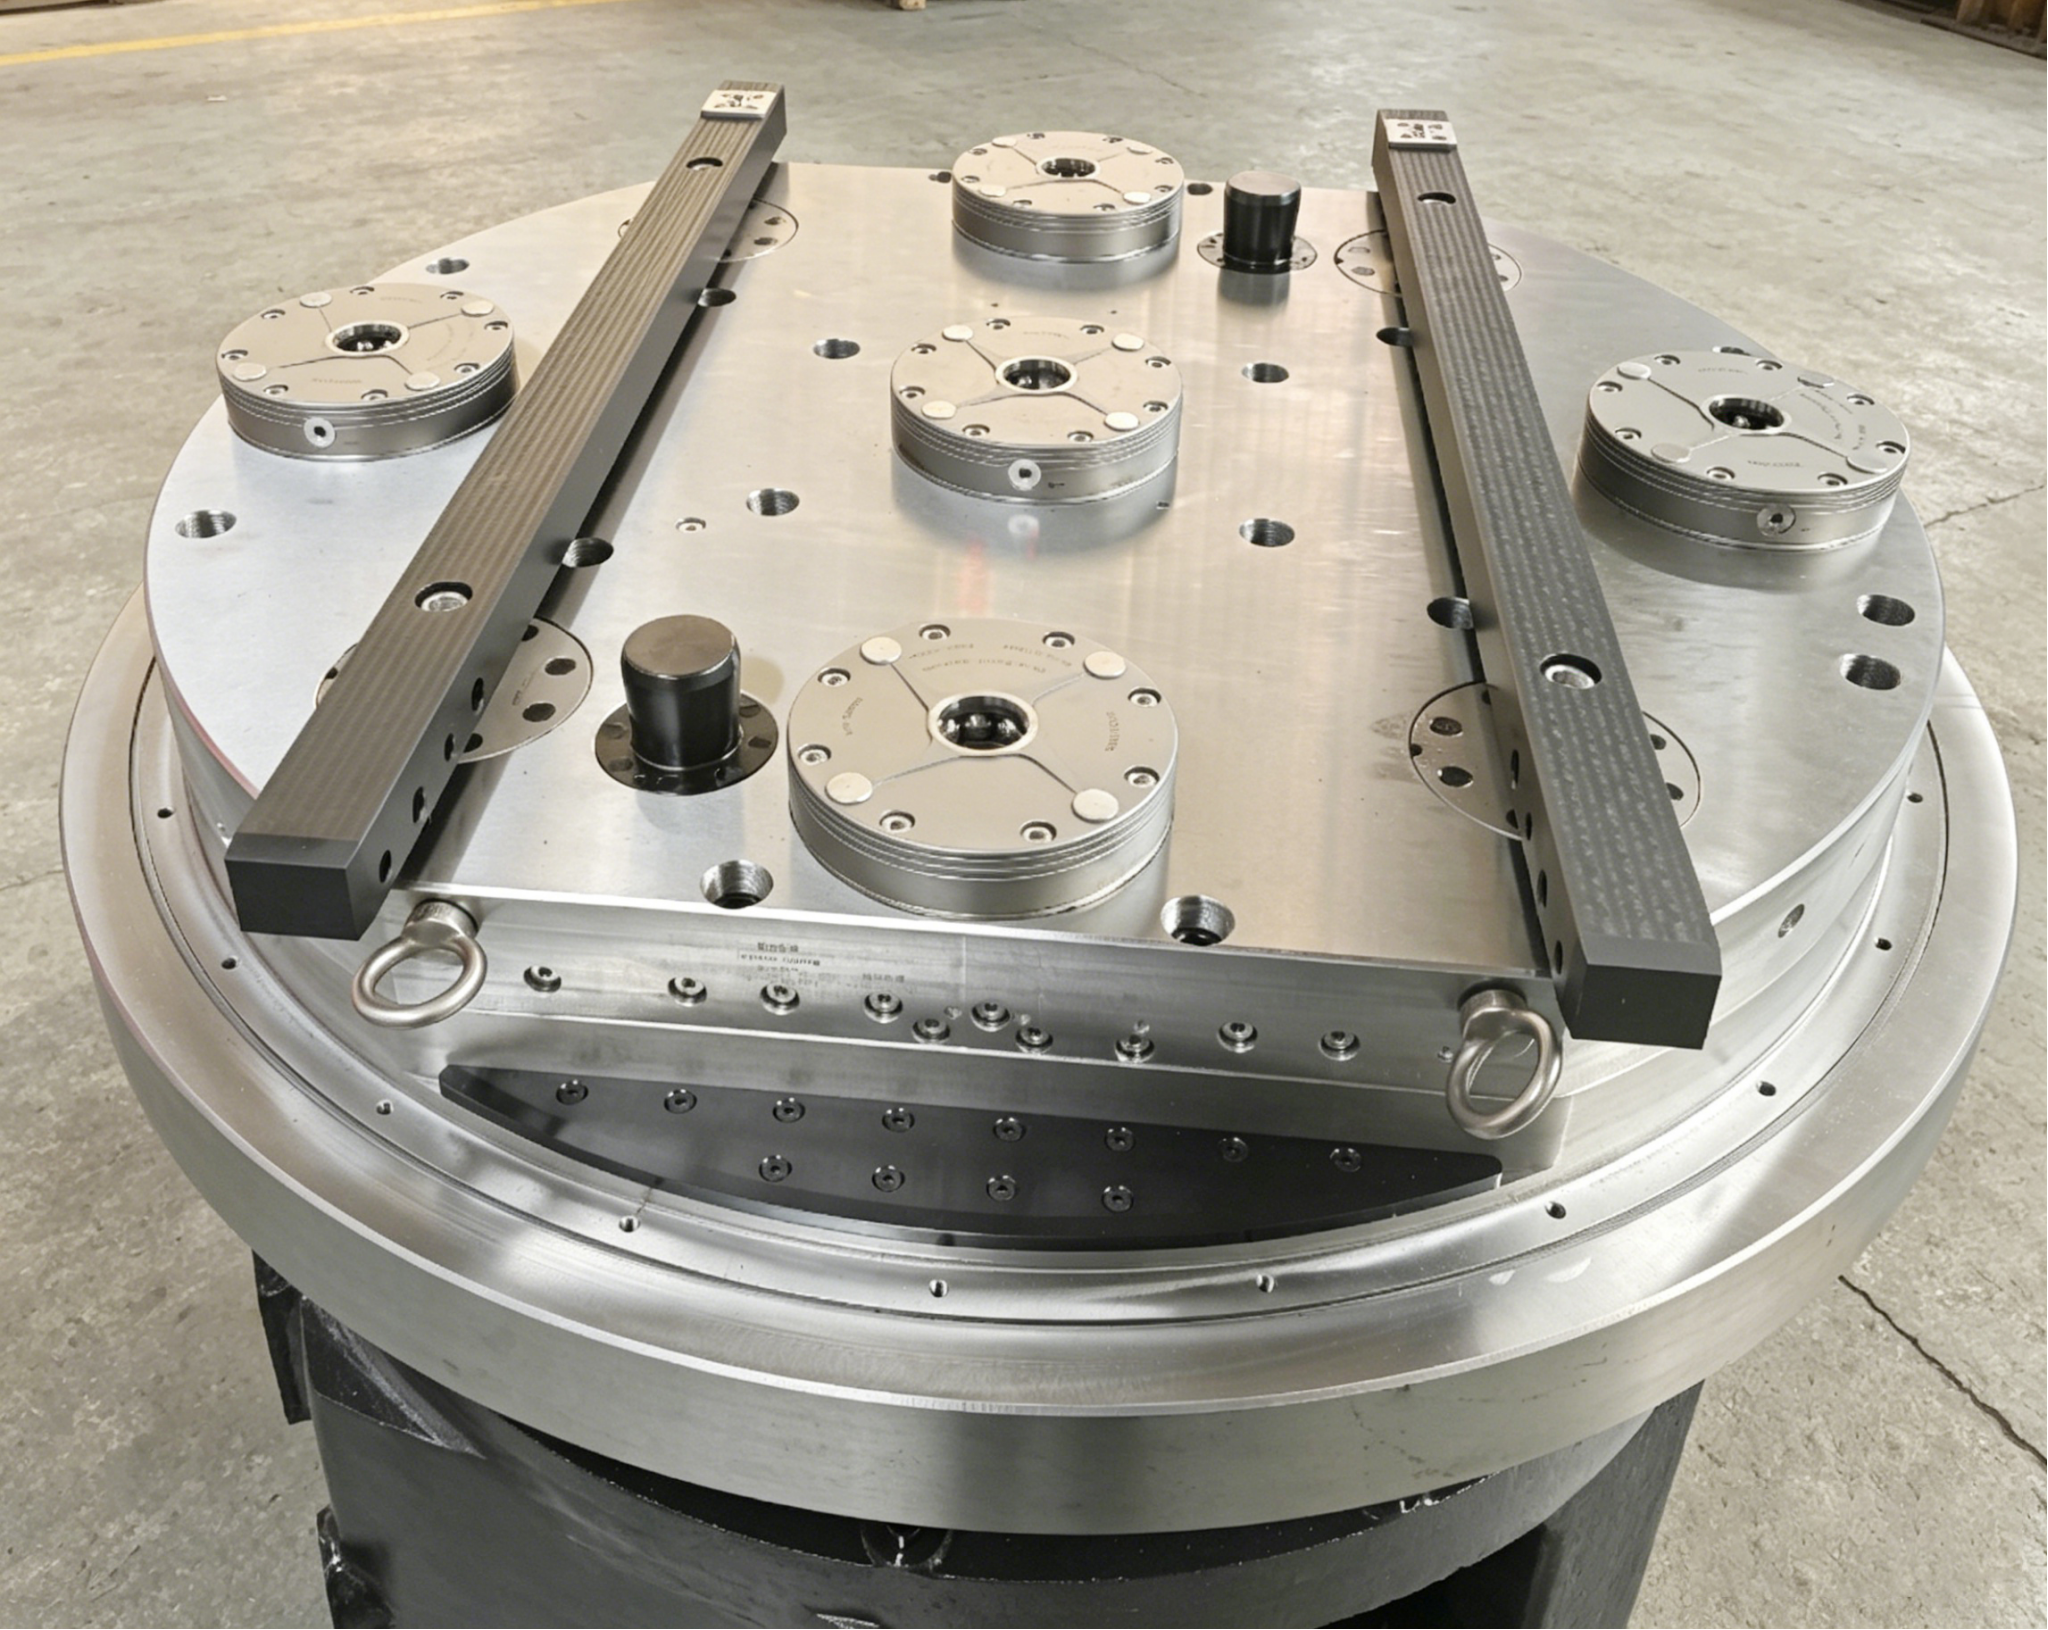
โต๊ะทำงาน T-slot เดิมจากโรงงานเป็นโครงสร้างรับน้ำหนักสากล ซึ่งสามารถติดตั้งแผ่นฐานวางตำแหน่งศูนย์จุดได้ เพื่อรักษาเสถียรภาพในการประมวลผลในระยะยาว แผ่นฐานและโต๊ะทำงานจะต้องสร้างโครงสร้างที่แข็งแกร่งแบบผสานรวม
หากแก้ไขด้วยสลักเกลียวตัว T อุปกรณ์ก็อาจทำงานได้ตามปกติในระยะสั้น แต่ภายใต้แรงตัดอย่างต่อเนื่องและการสั่นสะเทือนในการผลิตจำนวนมาก แผ่นฐานมีแนวโน้มที่จะเกิดการกระจัดระดับไมโคร ส่งผลให้ความแม่นยำในการกำหนดตำแหน่งซ้ำลดลงอย่างค่อยเป็นค่อยไป
กระบวนการอัปเกรดแผ่นฐานแบบจุดศูนย์ที่ได้มาตรฐานและเชื่อถือได้ประกอบด้วยสามขั้นตอนหลัก:
1.1 การสนับสนุนก่อนการตรึงและมีเสถียรภาพ
ใช้ช่องตัว T ของเครื่องมือกลดั้งเดิมและสลักเกลียวตัว T ที่ตรงกันเพื่อจัดตำแหน่งเบื้องต้นและการล็อคแผ่นฐานจุดศูนย์ให้เสร็จสิ้น ใช้แผ่นฐานคุณภาพสูง เหล็กโลหะผสม P20H ซึ่งมีความต้านทานการกัดกร่อนที่ดีเยี่ยมและความเสถียรของโครงสร้าง ปรับให้เข้ากับสภาพแวดล้อมการประมวลผลแบบเปียกในระยะยาวที่มีการจุ่มของไหลในการตัดได้
1.2 การวางตำแหน่ง Taper Pin (ขั้นตอนหลัก)
ทีโบลต์ให้แรงจับยึดในแนวตั้งเท่านั้น และไม่สามารถต้านทานแรงกระแทกด้านข้างและแรงบิดในการตัดที่เกิดขึ้นระหว่างการตัดเฉือนได้ หลังจากการสอบเทียบตำแหน่งแผ่นฐานอย่างแม่นยำแล้ว จะมีการติดตั้งพินเทเปอร์ φ16 สองตัวสำหรับการวางตำแหน่งแบบคู่ โครงสร้างนี้จะล็อคตำแหน่งสัมพัทธ์ระหว่างแผ่นฐานและโต๊ะทำงานอย่างแน่นหนา ช่วยลดความเสี่ยงในการเคลื่อนตัวในการทำงานระยะยาวได้อย่างมีประสิทธิภาพ
1.3 การสอบเทียบและการยอมรับความแม่นยำเต็มรูปแบบ
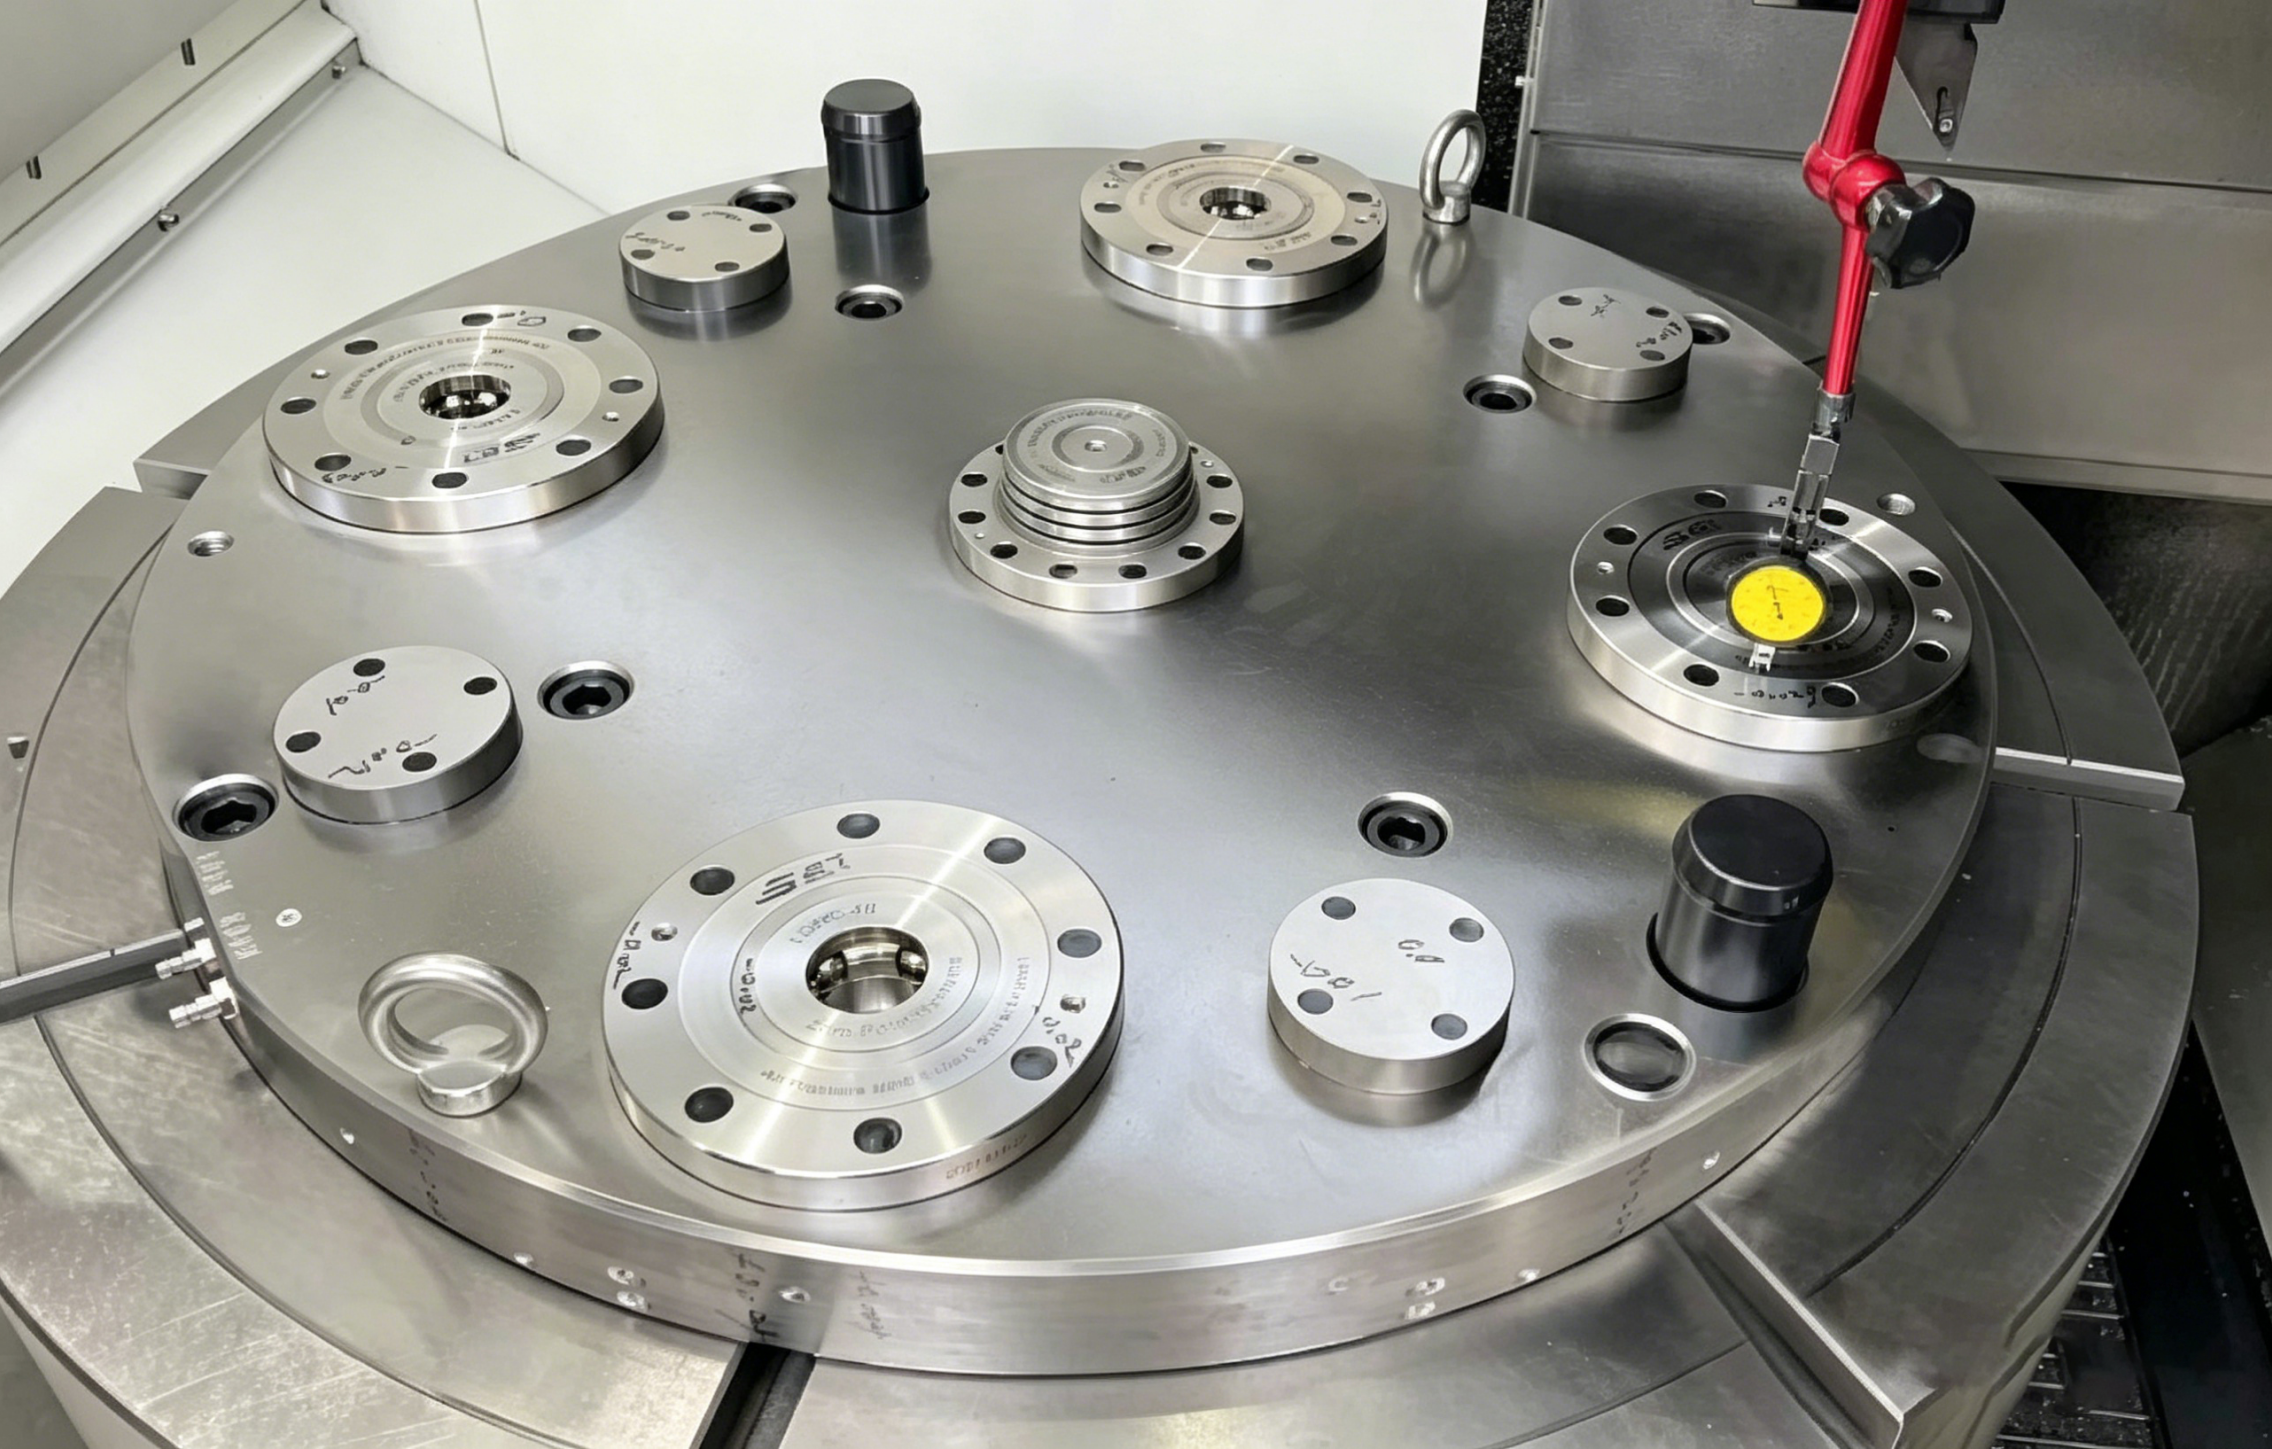
หลังจากติดตั้งและซ่อมแล้ว ให้ดำเนินการตรวจจับและแก้ไขความแม่นยำอย่างครอบคลุม การตรวจสอบครอบคลุมความเรียบของแผ่นฐานและความเป็นแกนร่วมระหว่างการอ้างอิงแผ่นฐานกับสปินเดิลของเครื่องจักร ตามข้อกำหนดการยอมรับมาตรฐานอุตสาหกรรม การส่ายระนาบหลังจากการล็อคพาเลทจะถูกควบคุมภายใน 0.02มม ตรงตามข้อกำหนดด้านความแม่นยำของสถานการณ์การประมวลผลทางกลส่วนใหญ่
2. โซลูชันการกำหนดค่ามาตรฐานสำหรับการอัพเกรด Zero-Point ของ T-Slot Table
จากประสบการณ์ในการติดตั้งเพิ่มเติมที่ไซต์งาน การกำหนดค่าระบบการเปลี่ยนแปลงอย่างรวดเร็วจุดศูนย์ที่สมบูรณ์สำหรับโต๊ะทำงาน T-slot สรุปได้ดังนี้ เหมาะสำหรับเครื่องกลึงแนวตั้งและ Machining Center ส่วนใหญ่:
- เค้าโครง Positioners Zero-Point : ติดตั้งยูนิตกำหนดตำแหน่ง 4-7 ชุดตามขนาดแผ่นฐาน โดยใช้โครงร่างที่มั่นคงของ 1 ยูนิตศูนย์กลาง 3–6 ยูนิตต่อพ่วง เพื่อปรับสมดุลการกระจายความเครียด
- การเลือกหน่วยที่ตรงกับโหลด : เลือกหน่วยกำหนดตำแหน่งที่มีแรงจับยึดที่สอดคล้องกันโดยพิจารณาจากน้ำหนักชิ้นงานและแรงตัด สถานการณ์การประมวลผลวัสดุแข็งและโหลดสูงและจับคู่กับอุปกรณ์จุดศูนย์สำหรับงานหนักเพื่อเพิ่มความแข็งแกร่งโดยรวม
- หมุดแนะนำล่วงหน้า : ติดตั้งโครงสร้างนำแบบหยาบเพื่อช่วยให้การลงจอดและการวางตำแหน่งพาเลทรวดเร็ว ลดความยุ่งยากในการดำเนินการด้วยตนเอง และปรับปรุงประสิทธิภาพการเปลี่ยน
- วงจรนิวแมติกแบบรวม : แผ่นฐานถูกสร้างขึ้นด้วยช่องอากาศแบบแทรกอย่างรวดเร็วเพื่อรองรับการปลดล็อคยูนิตจุดศูนย์ การตรวจจับที่นั่ง และการตอบรับสถานะ
- ส่วนประกอบการป้องกันที่สมบูรณ์ : กำหนดค่าด้วยแผ่นปิดป้องกันด้านล่างเพื่อป้องกันเศษเหล็ก น้ำมันตัด และสิ่งปนเปื้อนไม่ให้บุกรุกพื้นผิวสัมผัสของตำแหน่ง ช่วยยืดอายุการใช้งานของระบบกำหนดตำแหน่ง
3. ข้อผิดพลาดร้ายแรงสามประการที่ควรหลีกเลี่ยงในการปรับปรุงจุดศูนย์
ปัญหาการทำงานที่ไม่เสถียรส่วนใหญ่ของระบบจุดศูนย์ที่ได้รับการปรับเปลี่ยนนั้นเกิดจากการสร้างที่ไม่ได้มาตรฐานและการกำหนดค่าที่ไม่สมเหตุสมผล ความเสี่ยงที่ซ่อนอยู่ที่พบบ่อยที่สุดสามประการจะถูกแยกออกเพื่อใช้อ้างอิง:
3.1 การเลือกวัสดุแผ่นฐานที่ไม่เหมาะสม
การแช่ของเหลวในการตัดเป็นเวลานานจะทำให้เกิดออกซิเดชันและการกัดกร่อนของแผ่นเหล็กธรรมดา ส่งผลให้พื้นผิวเป็นหลุมและความเรียบเบี่ยงเบน เพื่อสภาพการทำงานในกระบวนการผลิตแบบเปียกที่ยั่งยืน P20H หรือแผ่นฐานโลหะผสมเกรดสูงกว่า แนะนำให้ใช้เพื่อให้แน่ใจว่าพื้นผิวมีความแม่นยำและประสิทธิภาพการป้องกันการกัดกร่อน
3.2 การตรึงด้วยสลักเกลียวเท่านั้นโดยไม่มีหมุดกำหนดตำแหน่ง
การล็อคด้วยสลักเกลียวเดี่ยวไม่สามารถชดเชยแรงตัดและแรงบิดด้านข้างได้ ในการผลิตเป็นชุดในระยะยาว การกระจัดเล็กน้อยของแผ่นฐานจะสะสม ส่งผลให้ความแม่นยำในการกำหนดตำแหน่งซ้ำลดลง และการเบี่ยงเบนขนาดชิ้นงานเป็นครั้งคราว การจับคู่ตำแหน่งเทเปอร์พินเป็นโซลูชันที่คุ้มค่าและเชื่อถือได้มากที่สุด
3.3 เค้าโครงวงจรนิวแมติกที่ไม่ได้วางแผนไว้
ระบบจุดศูนย์แบบนิวแมติกอาศัยการจ่ายอากาศที่เสถียรเพื่อการปลดล็อคและการตรวจจับสัญญาณที่สมบูรณ์ ในขั้นตอนการติดตั้งเพิ่มเติมเบื้องต้น จำเป็นต้องมีโครงร่างระบบนิวแมติกส์ที่เหมาะสม สำหรับอุปกรณ์ที่หมุนได้ เช่น เครื่องกลึงแนวตั้ง การรองรับตัวจ่ายแบบหมุนถือเป็นสิ่งสำคัญเพื่อให้แน่ใจว่ามีการจ่ายอากาศอย่างต่อเนื่องและมีเสถียรภาพ และสงวนพื้นที่สำหรับการอัพเกรดอัจฉริยะในภายหลัง
4. กรณีการดัดแปลงนอกสถานที่และข้อมูลการปรับปรุงประสิทธิภาพ
องค์กรการผลิตแห่งหนึ่งในหนิงโปเสร็จสิ้นการอัพเกรดระบบจุดศูนย์สำหรับเครื่องกลึงแนวตั้งด้วยโต๊ะทำงาน T-slot ดั้งเดิม โปรเจ็กต์นี้ใช้แผ่นฐานจุดศูนย์ข้อมูลจำเพาะ φ1000 ซึ่งจับคู่กับพาเลทมาตรฐานและหมุดปรับความตึงเพื่อสร้างระบบฟิกซ์เจอร์ที่เปลี่ยนแปลงอย่างรวดเร็วโดยสมบูรณ์
หลังจากการดำเนินงานและการทดสอบที่มีความเสถียร โครงการได้รับผลการปรับให้เหมาะสมที่โดดเด่น:
- เวลาเปลี่ยนตารางการแข่งขัน : ลดลงจากการจับยึดแบบแมนนวลแบบดั้งเดิมที่ 15–20 นาทีเป็น ภายใน 30 วินาที เพื่อการเปลี่ยนแปลงอย่างรวดเร็วแบบจุดศูนย์
- ความแม่นยำของตำแหน่ง : ความแม่นยำในการวางตำแหน่งซ้ำของระบบมาเธอร์ดิสก์ได้รับการควบคุมอย่างเสถียรภายใน 0.01มม .
- ความสามารถในการประมวลผลสำหรับงานหนัก : รองรับการตัดชิ้นงานที่มีความแข็งสูง HRC58-64 ด้วยความลึกในการตัดเดี่ยวสูงสุด 2 มม. ทำให้การประมวลผลมีความเสถียร
- การขยายตัวอย่างชาญฉลาด : ติดตั้งฟังก์ชันทำความสะอาดการเป่าลมอัตโนมัติและการตรวจจับที่นั่ง เข้ากันได้กับสายการผลิตขนถ่ายอัตโนมัติสำหรับการอัพเกรดอัจฉริยะในภายหลัง
5. บทสรุป
โต๊ะทำงานเครื่อง T-slot มาตรฐานที่มีอยู่รองรับการติดตั้งแผ่นฐานแบบจุดศูนย์และการปรับปรุงระบบที่เปลี่ยนแปลงอย่างรวดเร็ว เป็นแผนการอัพเกรดอุปกรณ์ที่ใช้งานได้จริงในการเปิดใช้งานกำลังการผลิตของเครื่องมือกลเก่า และปรับปรุงประสิทธิภาพการผลิตด้วยการลงทุนต่ำ
เพื่อให้มั่นใจถึงการทำงานที่เสถียรในระยะยาวของระบบที่ได้รับการปรับเปลี่ยน จะต้องปฏิบัติตามมาตรฐานหลักสามประการ ได้แก่ ใช้แผ่นฐานโลหะผสมป้องกันการกัดกร่อนที่เหมาะสำหรับสภาพแวดล้อมการประมวลผลทางอุตสาหกรรม ติดตั้งหมุดเรียวเพื่อหลีกเลี่ยงการเคลื่อนตัวของแผ่นฐาน และการวางแผนวงจรนิวแมติกล่วงหน้าให้สมบูรณ์สำหรับการขยายอัจฉริยะ
การอัพเกรดอุปกรณ์ไม่จำเป็นต้องเปลี่ยนเครื่องมือกลใหม่บ่อยครั้ง การเปลี่ยนแปลงอย่างรวดเร็วจุดศูนย์ที่เป็นมาตรฐานสามารถลดเวลาการเปลี่ยนฟิกซ์เจอร์ได้อย่างมีประสิทธิภาพ ลดข้อผิดพลาดในการปรับด้วยตนเอง และปรับปรุงอัตราการใช้งานเครื่องมือกลสำหรับการประมวลผลเวิร์กช็อป
หากคุณมีแผนการอัปเกรดอุปกรณ์สำหรับเครื่องมือกลเก่า คุณสามารถระบุประเภทเครื่องจักร ขนาดชิ้นงาน และพารามิเตอร์โหลดในการประมวลผล เพื่อรับโซลูชันการปรับปรุงแผ่นฐานจุดศูนย์แบบกำหนดเองและคำแนะนำในการกำหนดค่าแบบมืออาชีพ
ข่าวล่าสุด
- การยึดจับงานแบบ 5 แกน: ระบบจุดศูนย์และปากกาจับชิ้นงานช่วยเพิ่มเสถียรภาพในการตัดเฉือนได้สูงสุดได้อย่างไร
- การระบุตำแหน่งและการจัดตำแหน่งอุปกรณ์เสริมกำหนดความแม่นยำในการตัดเฉือน CNC ได้อย่างไร
- ระบบจับยึดแบบใดที่ให้ความแม่นยำและปริมาณงานสูงสุดสำหรับเครื่องแมชชีนนิ่งเซนเตอร์แนวตั้งของคุณ
- วิธีใดคือวิธีที่เร็วที่สุดในการลดเวลาการตั้งค่า CNC ด้วยพาเลท มือจับ หรืออุปกรณ์เปลี่ยนด่วนด้วยตนเอง
ข่าวล่าสุด
-
การระบุตำแหน่งและการจัดตำแหน่งอุปกรณ์เสริมกำหนดความแม่นยำในการตัดเฉือน CNC ได้อย่างไรบทนำ: ต้นทุนที่ซ่อนอยู่ของการวางแนวที่ไม่ตรง ในการตัดเฉือน CNC ความแตกต่างระหว่างส่วนประกอบที่มีความแม่นยำสูงและชิ้นส่วนที่เป็นเศษมักจะลดลงเหลือเพียงเศษเสี้ยวมิลลิเมตร ในขณะที่สปินเดิล เคร...อ่านเพิ่มเติม
-
ระบบจับยึดแบบใดที่ให้ความแม่นยำและปริมาณงานสูงสุดสำหรับเครื่องแมชชีนนิ่งเซนเตอร์แนวตั้งของคุณเหตุใดระบบจับยึดจึงกำหนดประสิทธิภาพของ VMC ในเครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้ง ระบบจับยึดไม่ใช่อุปกรณ์เสริมแบบพาสซีฟ แต่เป็นจุดเชื่อมต่อทางโครงสร้างระหว่างสปินเดิลของเครื่องจักรกับชิ้นงาน ...อ่านเพิ่มเติม
-
วิธีใดคือวิธีที่เร็วที่สุดในการลดเวลาการตั้งค่า CNC ด้วยพาเลท มือจับ หรืออุปกรณ์เปลี่ยนด่วนด้วยตนเองในการผลิต CNC แบบผสมสูง เวลาในการตั้งค่าเป็นตัวถ่วงที่สามารถควบคุมปริมาณงานได้มากที่สุด ระบบเปลี่ยนพาเลทด่วน , อุปกรณ์เปลี่ยนด่วนของกริปเปอร์ และ อุปกรณ์เปลี่ยนด่วนด้...อ่านเพิ่มเติม
-
ระบบ Zero-Point ปรับปรุงเสถียรภาพของชิ้นงานในการตัดเฉือน CNC 5 แกนได้อย่างไรเหตุใดความเสถียรของชิ้นงานจึงพังเมื่องาน 5 แกนมีความซับซ้อน เครื่องแมชชีนนิ่งเซ็นเตอร์แบบ 5 แกนได้รับคุณค่าจากการตัดชิ้นส่วนทั้งห้าหน้าโดยไม่ต้องใช้แคลมป์ใหม่แบบแมนนวลแม้แต่ตัวเดียว คำมั่น...อ่านเพิ่มเติม
-
SET Zero Point Clamping System | โซลูชันบูรณาการการเปลี่ยนแปลงอย่างรวดเร็วและระบบอัตโนมัติของแม่พิมพ์ที่มีความแม่นยำเต็มรูปแบบบทนำ การผลิตแม่พิมพ์สำหรับแม่พิมพ์ยางรถยนต์ แม่พิมพ์ปั๊มตัวถัง แม่พิมพ์แก้ว และแม่พิมพ์ฉีดพลาสติก ต้องมีมาตรฐานที่เข้มงวดในด้านความแม่นยำในการวางตำแหน่งซ้ำ ประสิทธิภาพการเปลี่ยนฟิกซ์เจอร์ ...อ่านเพิ่มเติม
หากคุณสนใจผลิตภัณฑ์ของเรากรุณาปรึกษาเรา
ข้อมูลการติดต่อ
- ที่อยู่: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- โทรสาร: +86-18112607008
- โทร: 18051849209
- อีเมล: [email protected]
ลิงค์ด่วน
ศูนย์ข่าว
เทอร์มินัลมือถือ
ลิขสิทธิ์ © Suzhou Set Industrial Equipment System Co. , Ltd สงวนลิขสิทธิ์.
